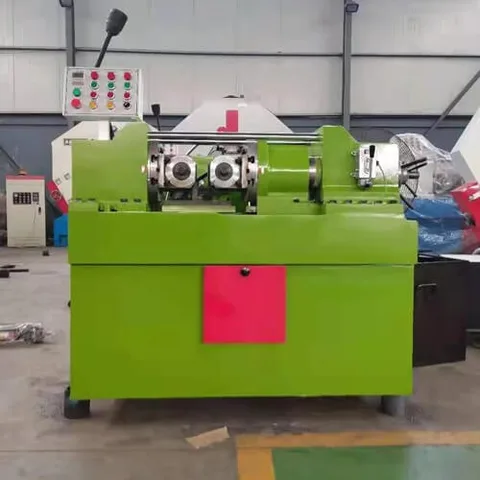
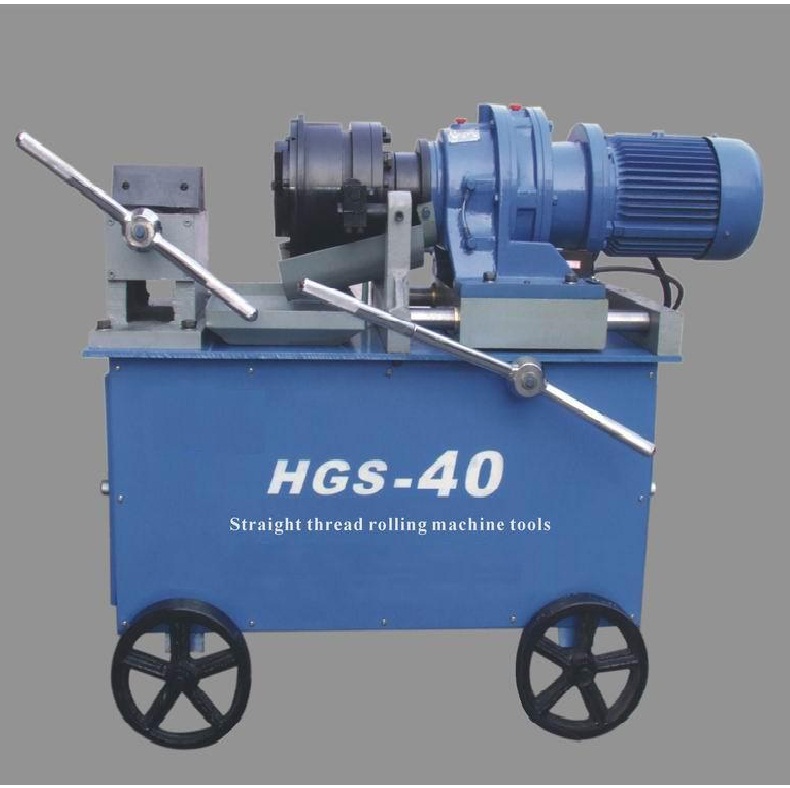
Máy lăn ren HGS-40B
- Bảo hành
- 12 tháng
Khu vực này chưa có chi nhánh còn hàng — chọn khu vực khác hoặc đặt hàng online.
Thông số kỹ thuật
| Bảo hành | 12 tháng |
|---|
Đặc điểm nổi bật
Nội dung chính
| Thông số kỹ thuật | ||||||||||||||||||||||||||||
|
||||||||||||||||||||||||||||
|
Tính năng 1.Nó có thể tạo ren cho mác thép SD295 (HRB 335) và SD390 (HRB 400) với đường kính từ 14 mm đến 40 mm. 2.Tạo ren cho cốt thép bằng công nghệ lăn cán ren. Đầu ren của cốt thép chuẩn, kích thước ren chính xác. 3.Thời gian tạo ren cho một đầu cốt thép là 30-60s tùy theo đường kính của cột thép. 4.Quá trình này không ảnh hưởng tới đường kính của vật liêu. Sức mạnh mối nối mạnh hơn so với vật liệu gốc. |
|
Hoạt động 1.Kiểm tra máy Đổ đủ nước và hòa tan dầu giải nhiệt trong bồn chứa (Cấm sử dụng dầu nhớt). Bắt đầu khởi động và kiểm tra xem hệ thống làm mát, hệ thống điều khiển điện tử.
3.Sử dụng đầu thử phù hợp để điều chỉnh khoảng cách giữa trục lăn phù hợp với cốt thép. 4.Điều chỉnh phù hợp theo các yêu cầu cốt thép cần tạo ren. 5.Điều chỉnh dao gọt cắt gân cốt thép cho phù hợp với đường kính cốt thép.
6.Điều chỉnh công tắc hành trình để đảm bảo độ dài của đầu ren phù hợp với cốt thép.
|
Ghi chú
1. Chất lỏng làm mát (dầu giải nhiệt) phải được hòa tan với nước. Nghiêm cấm sử dụng các chất dầu nhớt.
2. Bạn không thể tạo ren cho cốt thép khi không có chất lỏng làm mát.
3. Đầu cốt thép nên phẳng, nhẵn, và cần được cắt bằng lưỡi cưa (đá). Không nên có hình dáng uốn cong hoặc U-ở đầu cốt thép (trong phạm vi chiều dài 500 mm của đoạn đầu cốt thép).
4. Khi gọt bọ lớp gân, không sử dụng động tác quá mạnh.
5. Hệ thống chuyển động trượt nên được bôi trơn thường xuyên.
6. Trám sắt trong khay lọc cần được đổ đi thường xuyên.
7. Chất làm mát cần được thay mỗi 5-15 ngày sử dụng.
8. Tra dầu mỡ thường xuyên để tránh ăn mòn.
9. Máy nên được duy trì hoạt động thường xuyên.